


PVC挤出机电流忽高忽低,问题一定在主机
PVC挤出机电流忽高忽低,换了温控表、检查了螺杆,问题为什么仍然存在?
生产现场有一种容易被忽视的情况:挤出机本身没有明显故障,真正不稳定的是上游供料。
PVC粉料在料仓内架桥,挤出机短时间断料;料位计被挂料覆盖,系统误判仓内仍有原料;上料斗达到高位后仍继续输送,粉料冲入过滤装置。最终表现出来的,却可能是主机电流波动、机头压力不稳、挤出量下降和产品尺寸变化。
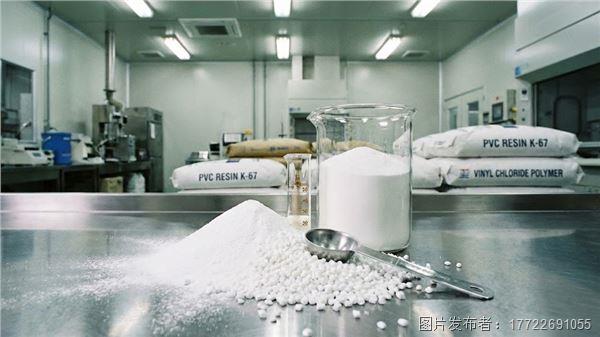
PVC制品的一致性不仅由挤出机决定,前端的原料储存、输送、称量和过程控制同样重要。Coperion在PVC生产资料中也指出,物料处理、喂料、混配和过程控制等上游环节,会影响最终生产的一致性。
PVC挤出机电流不稳,为什么要先查喂料?
挤出机主电机电流,本质上反映了螺杆承受的负荷变化。
当PVC干混料连续、均匀地进入螺杆时,主机负荷通常较为平稳。如果上料斗一会儿有料、一会儿断料,螺杆充满程度不断变化,电流、机头压力和挤出量就可能同步波动。
现场常见的故障链路是:
料仓下料不畅,喂料量逐渐减少;低料位信号没有及时出现,补料系统没有启动;挤出机继续运行,料斗内的物料很快耗尽;操作人员发现电流下降后,才开始敲击料仓或拆开软连接检查。
等物料突然恢复下落,又可能出现瞬间冲料。主机负荷随之上升,电流重新升高。
因此,遇到“PVC挤出机电流不稳原因”“挤出机出料忽多忽少”等问题时,不能只调整温度和螺杆转速,还应观察上料斗料位、喂料机电流及实际下料状态。
料仓明明有料,为什么挤出机还会断料?
这是PVC生产中较容易误判的工况。
PVC树脂粉、碳酸钙和部分轻质添加剂,在湿度、静电、堆积时间及仓体结构影响下,可能在锥斗位置形成架桥或鼠洞。
此时,从料仓顶部看,仓内还有大量物料;安装在中上部的料位开关也可能持续显示“有料”。但出料口上方已经形成空腔,螺旋给料机实际上吃不到料。
料位计负责判断指定位置有没有物料,却不能代替破拱装置解决物料流动问题。
工程排查时,应同时检查:
料仓锥角是否适合PVC粉料,出料口尺寸是否偏小,仓壁是否有明显黏附,下料阀是否完全打开,以及破拱、振动或流化装置是否正常。
若仓内有料而出料口断流,问题首先属于物料流动异常,而不是简单的料位仪表故障。
料位计一直报警,为什么补料程序不启动?
另一种高频问题是:现场已经接近空仓,中控画面却始终显示有料。
PVC细粉容易附着在探头、仓壁和内部支撑件上。物料排空后,探头周围残留的一层粉料,可能让不适合该工况的料位开关无法正常复位。
PLC接收到持续的有料信号后,不会启动补料。操作人员通常要等到称量斗、混合器或挤出机真正缺料,才能发现异常。
这种故障不能只靠增加延时时间解决。延时过长可能掩盖真实断料,延时过短又可能增加信号跳动。
更合理的做法是检查物料堆积密度、挂料程度和探头安装方向,并判断现有测量原理是否适合PVC粉料。
高料位失效,为何会增加粉尘治理压力?
PVC粉料通过气力输送进入接收仓时,输送速度较快,同时有大量空气需要从仓顶过滤装置排出。
如果高料位信号动作迟缓,或者报警信号没有与进料阀、输送风机形成联锁,料仓接近满仓后仍会继续进料。
粉料可能被气流带入仓顶过滤器,造成滤芯积料、压差升高和仓顶冒粉。操作人员随后需要停机清理滤芯、仓顶平台和设备表面,既影响生产节拍,也增加粉料损耗和人工清理成本。
应急管理领域相关技术文件提出,塑料生产系统的粉体料仓应设置专用通风除尘设备,并应定期检查、清理仓内黏壁料和块状物料。
因此,料位监测不仅关系到库存管理,也与输送联锁和粉尘控制有关。
人工敲仓为什么越敲问题越多?
PVC料仓下料不畅时,部分现场习惯用锤子敲击仓壁。
短时间内,敲仓可能让架桥物料突然坍塌,暂时恢复下料。但它并没有解决仓体结构、物料受潮或破拱装置失效等根本问题。
突然坍塌的粉料还可能形成冲料,使称量设备瞬间超差,或者让挤出机喂料量突然增加。频繁敲击也会增加料仓、焊缝和安装附件的机械负担。
若需要打开检查口或拆除软连接处理,粉尘还会进入车间,增加停机、清扫和复产确认时间。
料位计的作用不是代替人工敲仓,而是在真正断料前提供低料位或异常趋势信号,让维护人员有时间检查下料系统。
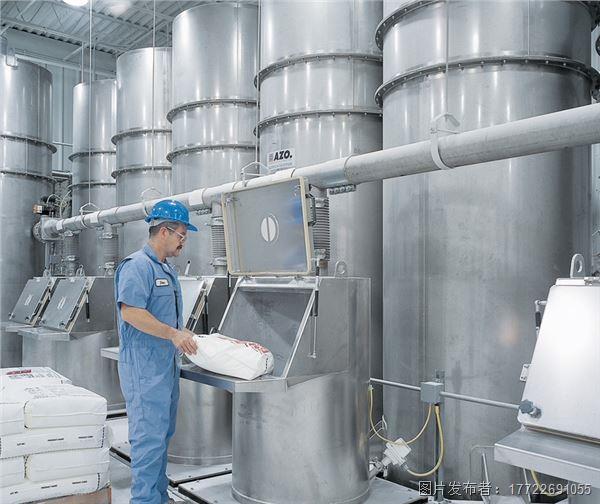
PVC料仓料位计如何配置更合理?
大型PVC原料仓、干混料均化仓和成品颗粒仓,不宜只安装一个高位开关。
较为稳妥的配置是连续料位计与独立点位开关配合。
连续料位计用于查看库存、消耗速度和补料趋势;独立高高位开关用于停止进料,避免满仓;低位开关用于发出补料请求;低低位信号则可以用于停机保护或提示供料异常。
在热冷混合器上方的称量斗中,料位检测重点不是库存,而是确认物料是否已经排空。若上一批物料没有排完,下一批继续进料,就可能影响实际配方。
自动PVC配料系统通常会先按配方完成原料称量,再向热冷混合系统投料,以减少投料误差和批次偏差。
挤出机上料斗则更关注连续性。低料位信号应在物料完全耗尽前启动补料,高料位信号负责停止输送,避免频繁启停和上料过满。
现场排查时,工程师可按这个顺序判断
先观察主机电流波动是否与上料斗料位、喂料螺旋电流同步。如果三者同时变化,应优先检查上游供料。
再到现场确认出料口是否有连续料流。不能只看中控画面,也不能只根据料仓顶部的库存判断。
随后检查料位探头是否挂料、是否正对进料口,以及信号变化后进料阀和输送设备是否真正动作。
最后再区分是测量问题、物料流动问题,还是PLC联锁问题。把所有断料都归因于料位计,或者把所有电流波动都归因于挤出机,都会延长停机排查时间。
料位计在PVC工况中的性能优势
针对PVC粉料、干混料和成品颗粒,可采用雷达物位计与振棒料位开关组成连续测量和点位保护方案。
JWrada雷达物位计采用80GHz毫米波技术,具有波束角较小、能量较集中的特点。非接触式测量能够减少仪表与PVC粉料直接接触,也便于避开仓壁、支撑件和部分内部结构造成的干扰,适合大型原料仓、均化仓和成品仓的连续料位监测。
Fork-11音叉料位开关采用压电器件振动探头,可用于PVC等颗粒或轻粉末物料的高低位检测。其最低可测物料密度为0.008g/cm³,并具备挂料冗余和自诊断功能,可用于缓冲斗、挤出机料斗、成品颗粒仓和包装料仓。
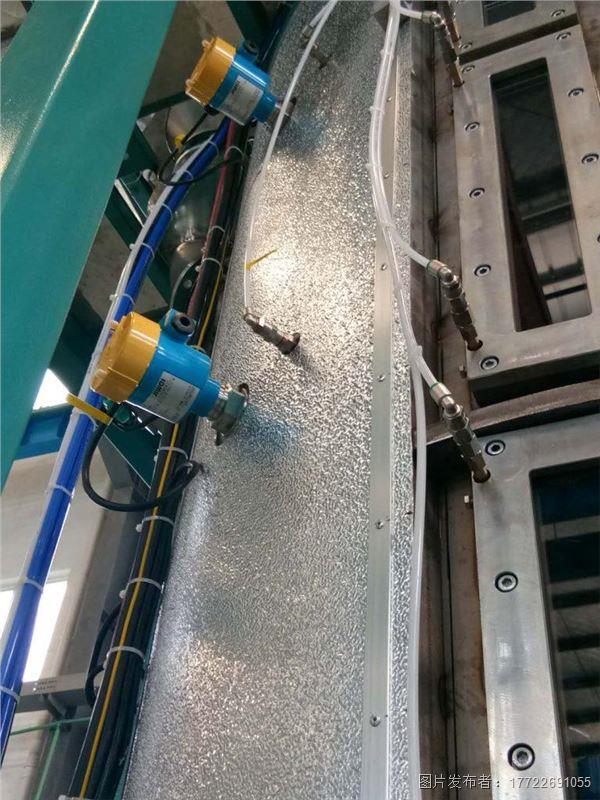
对于PVC生产企业而言,料位计的性能不能只看测量精度,还要看三个现场结果:挂料后能否正常复位,缺料和满料时能否及时报警,故障信号能否可靠接入PLC联锁。
将料位计与料仓结构、破拱装置、气力输送、称量系统及控制程序结合起来,才能减少挤出机断料停机、仓顶粉尘外溢和反复人工清仓,把料位信号真正转化为稳定生产的依据。


 投诉建议

提交
深水沉淀池淤泥与飘絮监测不稳定?从工况适
PVC颗粒生产中的供料波动:堵料、误报
你看懂雷达液位计回波曲线了吗?调试才有依
超声波液位计有较大的盲区?怎么解决?
如何维护化工厂中的防爆电气设备?