


力控工业AI智能报警管理系统,预测预警、根因分析、统一全厂报警管理中心
在石油、化工、电力、钢铁等流程工业中,生产控制系统每天产生大量报警,其中噪声报警、频繁报警、顽固报警等层出不穷,操作员在“报警洪灾”中疲于应对,真正的隐患反而被淹没。报警管理的优劣,直接决定了操作员能否在关键时刻做出正确决策。
面对工业异常管理的诸多痛点,力控科技提出全面和系统性的解决方案——依托力控报警管理与优化系统,构建统一的报警管理中心,打造安全管控智能场景,实现全域安全态势感知,实时提示和防范风险,通过报警分析、评估、预测和优化,形成闭环管理,推动企业从“信息爆炸”走向“精准决策”。
一、痛点聚焦,直面报警信息洪灾
管安全就是管风险,管风险就要关注异常,企业实际报警管理状况存在很多问题,随着装置规模扩大,报警管理正面临严峻挑战:
1.报警泛滥:各种报警层出不穷,关键隐患被淹没
2.根源难寻:报警记录杂乱无章,无法快速追溯“首出原因”
3.管理滞后:报警阈值设置不合理,缺乏KPI考核,不符合国际安全标准
4.经验流失:处理经验随人员流动而消失,缺乏知识库沉淀
5.缺乏报警根因分析:深入分析不足,操作人员难以快速定位故障根源
6.缺乏报警动态抑制:过多的错误或无效报警给正常操作带来严重干扰
7.缺乏数据挖掘优化:报警管理处于被动应对模式,缺乏基于数据驱动的优化。
二、拆解优势,全面态势感知的智能报警管理平台
力控科技工业智能报警管理和优化系统采用B/S架构,无缝对接各类DCS、SCADA、PLC及实时数据库,通过数据采集、分析、展示的三层架构,为企业打造一个“会思考”的报警管理中枢。
本系统改变了传统报警被动响应的模式,涵盖事前预警、事中管控、事后优化的闭环管理体系。其应用场景不再局限于单一的报警提示,而是深度融入了生产工艺控制、设备运维管理和企业决策支持等多个维度,为企业建立统一报警管理中心,实现报警的统一化管理。

系统架构和核心功能模块
1. 智能诊断与分析
多维报警分析:统计各类异常报警事件,基于二八原则,自动识别高频报警(占总量80%的前20个报警)、顽固报警(持续超24小时)、瞬闪报警(<5秒的无效报警)及反复报警,辅助精准削减干扰源。

人员与班组评估:统计操作人员响应及时性和处理效率;按排班表生成班组报警报表,横向对比各班组当值期间的报警报出与处理情况。
优化报告与诊断:每周自动生成优化报告(含报警指标、趋势、分析、改进建议);支持用户手动创建报警优化诊断任务,系统基于所选范围,自动执行体检并生成报告。例如:当反复报警较多,系统读取该工艺点的历史数据,通过高斯模型优化报警限值,基于3西格玛原则调整报警限值。

洪水报警抑制:当系统检测到10分钟内产生多个报警时,自动触发抑制机制,防止操作界面被瞬间刷屏,确保核心告警可见。
2.全生命周期管理
报警台账审查:集中查看每一个测点的高报、高高报、低报、低低报设定值,自动比对变更记录,确保全厂报警设置上下一致,符合安全规范。
KPI绩效考核:支持工厂报警健康度与KPI指标分析,自动生成基于ISA-18.2标准的报警KPI报表(如报警频次、优先级分布、负荷率等),为管理决策提供量化依据。


首页看板


报警健康度


KPI分析指标
3.可视化驾驶舱
3D可视化大屏:通过报警热力图、趋势折线图、TOP排行榜,将数字转化为直观图形,实时掌握全厂安全态势。

驾驶舱

报警热力图
首出原因分析:事故发生时,系统自动锁定时间窗口内最先触发的报警,并关联后续连锁反应,为事故调查提供关键证据。
4.闭环管理与知识库
异常立案处理:当KPI超标或重要报警发生时,系统自动触发“异常改善单”流程,跟踪处理进度,确保每一个异常都有回应、有落实。
装置综合评估:对比各生产装置的平均报警率、峰值报警率、扰动率三个关键的KPI指标,综合评价报警管理等级,指导滞后区域改进和工况优化。
经验数字化:将每次异常处理的记录(原因、措施、结果)标准化存入知识库,将专家经验转化为永久数字资产。
标准化处置流程:在系统内建立各类报警处置标准化流程,自动生成处置记录及报告。

报警处置流程
三、项目实例,基于AI算法模型进行预测预警
力控在某油气田做了很多报警项目和科研课题,其中基于知识图谱的智能报警决策多智能体系统项目研究部分成果展示如下:

案例1:预测连锁反应——贫液泵流量低报警
AI推演过程:
现在:泵流量下降
5分钟后:吸收塔液位开始降低
15分钟后:贫液循环量不足→脱硫效率下降
30分钟后:净化气H2S含量可能超标→触发质量事故
提前建议:立即启动备泵,同步降低原料气处理量20%。
预警价值:不仅看当前报警,还预判"如果不管,接下来会发生什么",变事后补救为事前预防,避免非计划停机。
案例2:应急指挥——重沸器蒸汽中断,再生塔温度下降
AI决策过程:
约束:再生温度须保持在118°以上,否则贫液再生不合格
现状:蒸汽压力0.4MPa(需要0.6MPa)
可用资源:
方案A:启动备用锅炉(距离300米,10分钟可用)
方案B:降低处理负荷15%(减少热需求,但影响产量)
最优解:A+B并行,预计12分钟恢复,对产量影响最小
预警价值:遇紧急情况,快速给出最优处置方案,避免人为判断失误。
力控智能报警管理与优化系统因其强大的功能优势,已广泛应用于油气田、化工、天然气净化等行业场景,赋能企业从被动应对转向主动预防,让每一次报警处理都具有价值,守护生产全周期安全。


 投诉建议

提交

直播 | 8月13日(周四)14:00,矿山智能化全栈式解决方案与实践案例分享
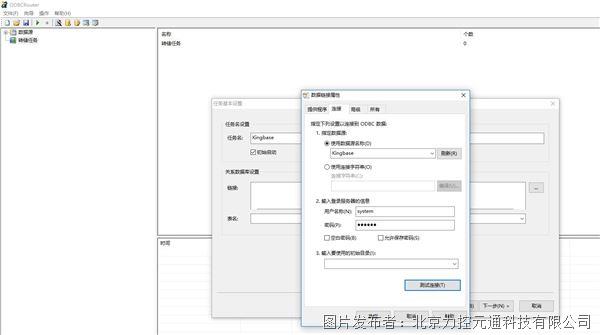
力控SCADA转储关系库:适配国产数据库,零代码标准化改造
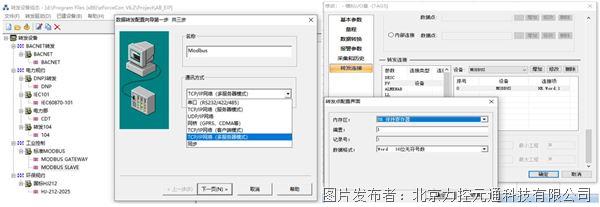
力控SCADA数据互联:开放式体系架构,赋能工业数据全链路互通
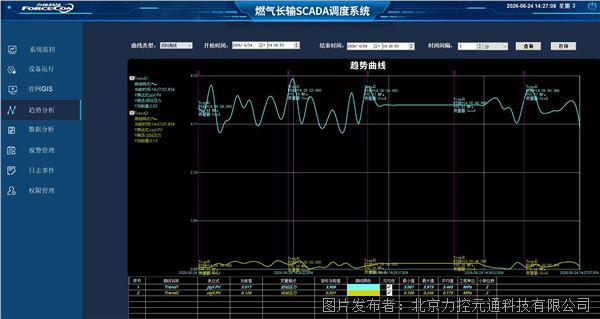
力控SCADA曲线:多游标数据比对,一屏查看工艺参数
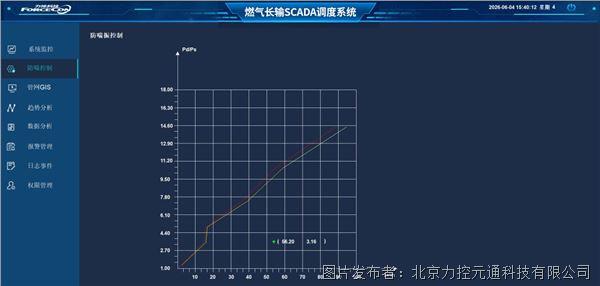
力控SCADA曲线:原生控件搭建压缩机防喘振曲线,降成本快交付