


线缆挤塑工艺SPC管控的落地实践
电线电缆的绝缘层与护套质量,直接决定产品的安全性能与使用寿命。而在整个制造流程中,挤塑工序——将绝缘材料或护套材料通过挤出机均匀包覆在导体外层——是影响产品最终品质的核心环节。壁厚不均、偏心超标、表面缺陷等问题,不仅带来材料浪费和返工成本,更可能在终端应用中引发安全隐患。
如何在大规模连续生产中保持挤塑工艺的稳定性和一致性?这正是挤塑工艺SPC管控被越来越多线缆企业重视的根本原因。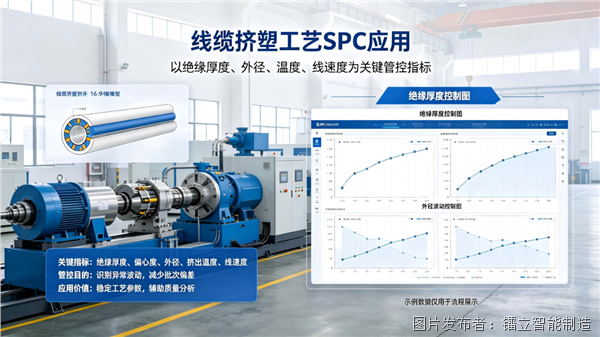
一、挤塑工艺的质量管控难点
挤塑工序看似流程简单——导体放线、材料塑化、挤出成型、冷却定型——但其中的工艺参数交互复杂,质量控制面临多重挑战。
壁厚均匀性难以把控。 挤出机的螺杆转速、牵引速度、机头模具间隙三者的配合精度直接决定绝缘层壁厚的均匀度。实际生产中,材料黏度随温度变化、螺杆磨损导致的压力波动、模具热膨胀等因素,都会使壁厚在微观层面持续偏移。传统做法是首件检验加定时抽检,但抽检间隔内的质量漂移往往无法被及时发现。
温度波动带来连锁反应。 挤塑机的加热 zone 通常分为机筒、机头、模具等多个区域,各区域的温度设定需要根据材料特性精确匹配。然而,环境温度变化、冷却水流量波动、材料批次差异等变量,都会打破热平衡状态。温度偏差2-3℃看似微小,却可能导致材料塑化不充分或过热降解,直接影响绝缘层的机械性能和电气性能。
材料收缩与后变形。不同配方的绝缘和护套材料在冷却过程中收缩率差异显著。如果冷却段的温度梯度和牵引速度匹配不当,产品出模后会出现偏心、缩径、表面凹凸等缺陷,而这些缺陷往往在产品冷却后才充分暴露,给事后追溯和工艺调整带来很大困难。
这些难点的共同特征在于:它们都是动态变化的,而传统的离线抽检模式无法应对连续生产中的实时波动。这正是统计过程控制(SPC)方法介入的切入点。
二、SPC统计过程控制的原理与价值
SPC(Statistical Process Control,统计过程控制)是一种基于数理统计方法的过程管理工具,其核心理念是"预防为主"——通过对过程数据的持续采集和统计分析,在质量偏差超出规格限之前识别出异常趋势,从而实现在线预警和主动干预。
在挤塑工艺中,SPC的价值体现在三个层面:
实时监控,让过程"可视化"。 通过在挤出机关键节点部署传感器,持续采集温度、压力、线速度、外径等参数,并以控制图(如X̄-R图、X̄-S图)的形式实时展示,操作人员可以直观看到工艺参数是否处于统计受控状态。相比每小时一次的抽检记录,SPC将质量监控的颗粒度从"点"提升到了"线"。
异常预警,从"事后补救"到"事前预防"。 SPC控制图设置了控制限(UCL/LCL),当连续数据点呈现特定异常模式——如连续7点单侧分布(链状)、连续6点递增递减(趋势)、超出控制限等——系统自动触发预警。这意味着在壁厚实际超差之前,操作人员已经收到了调整信号。
工艺优化,用数据驱动决策。 长期积累的SPC数据可以计算过程能力指数(Cp/Cpk),量化评估挤塑工序的稳定程度。Cpk低于1.33的工序,说明过程波动过大,需要系统性排查原因并优化;而Cpk达到1.67以上,则意味着工序高度稳定,可以考虑放宽检验频次、降低质量成本。
三、SPC管控的落地实践
理论层面的价值清晰,但SPC在挤塑工序中的真正落地,需要解决数据采集、分析建模和系统集成三个关键环节。
1.数据采集:从“人工记录”到“自动收集”
挤塑工序的数据采集,首先要明确"采什么"和"怎么采"。关键质量特性(CTQ)通常包括:绝缘层外径、壁厚、偏心度、表面温度等;关键过程参数(KPP)则包括各加热区温度、螺杆转速、牵引速度、挤出压力等。
在线测量方面,激光测径仪可以实现外径的非接触式连续测量,精度可达±0.01mm;超声波测厚仪可以在不停线的情况下实时监测壁厚;红外测温传感器用于监控模具出口处的表面温度。这些在线检测设备与PLC或数据采集网关对接,以秒级频率将数据上传至上层系统。
对于离线检测数据(如实验室测量的拉伸强度、断裂伸长率等),则通过手工录入或设备接口的方式接入同一数据平台,确保数据的完整性。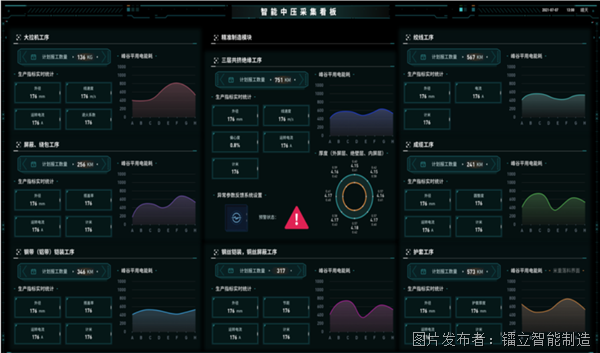
2.控制图搭建:选择合适的统计模型
不同类型的检测数据,需要匹配不同的控制图模型:
计量型数据(外径、壁厚等连续变量):采用X̄-R图(均值-极差控制图)或X̄-S图(均值-标准差控制图),监控过程均值和离散程度的变化;
计数型数据(表面缺陷数量等离散变量):采用c图或u图,监控单位产品上的缺陷数;
偏心度等单值数据:采用I-MR图(单值-移动极差控制图)。
在实际搭建过程中,需要首先采集至少25组以上的历史数据来计算初始控制限,并根据数据分布特性进行正态性检验。如果数据不满足正态分布,则需要采用数据转换或非参数方法进行处理。
更为重要的是,控制限不等于规格限。控制限是基于过程实际波动计算得出的统计边界,它反映的是"过程能做什么",而非"客户要求什么"。混淆两者会导致控制图失去预警能力。
3.与MES系统集成:打通数据流与控制流
SPC系统独立运行能发挥一定价值,但要实现真正的闭环管控,需要与线缆MES系统深度集成。这种集成的意义在于:
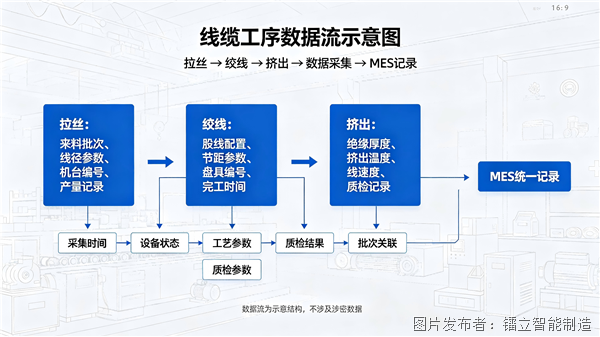
数据贯通。MES系统汇总了从排产计划、原材料批次到成品检验的全流程数据。SPC的异常信号如果能关联到具体的材料批次、设备编号、工艺参数设定值,就能更快地定位根因。例如,当壁厚控制图出现异常趋势时,通过MES系统追溯到当前使用的材料批次,可能会发现是新一批料的熔融指数偏高导致的挤出膨胀。
指令下达。 在高级应用场景中,SPC系统检测到异常后,可以通过MES系统自动生成工艺调整建议,经确认后下发至设备执行层,实现"检测-分析-决策-执行"的闭环。当然,这需要建立在充分的工艺验证基础之上,避免自动调整引入新的波动。
绩效可视化。 通过MES系统的看板模块,管理层可以实时查看各产线、各工序的过程能力指数趋势、异常事件统计、质量成本分析等关键指标,将质量管控从车间层面上升到管理决策层面。
四、实施效果与展望
从行业实践来看,成功将SPC方法应用于挤塑工序的企业普遍反馈了显著改善:过程能力指数Cpk从不到1.0提升至1.33以上,材料浪费降低10%-15%,因质量问题的停机时间减少30%以上。更重要的是,企业建立了以数据为基础的质量文化,操作人员从"凭经验调机"转变为"看数据决策"。
随着电线电缆智能制造的推进,SPC管控正在从单一工序的工具应用,发展为覆盖拉线、绞线、挤塑、成缆等全流程的质量管控体系。与线缆MES系统的深度融合,使得质量数据不再孤立存在,而是融入从订单到交付的全价值链中,为持续改进和工艺创新提供数据支撑。
挤塑工艺SPC管控的落地,不是一个单纯的IT项目,而是工艺知识与数据技术的深度结合。它需要工艺工程师与数据团队的紧密协作,需要分阶段推进而非一步到位,更需要从上到下对"用数据说话"这一理念的认同。对于正在探索数字化转型的线缆企业而言,从挤塑工序切入实施统计过程控制,是一条务实且见效显著的路径。


 投诉建议

提交
线缆设备联网的三大难点与落地路径
线缆工厂智能排产系统的落地方案
线缆车间无纸化改造的落地方案

线缆MES系统在挤塑工序的应用实践
储能PACK数字化建设方案