


光电科研光机结构件选型指南
光电实验设备中,光机结构件是整套实验系统的物理基石。对于高校科研机构、科研院所、理工类高校研发实验室而言,光机结构件的精度直接决定镜头、传感器的装配位置。即便是微米级的微小偏差,就有可能造成光路偏移,带来实验数据的不确定性,严重时甚至会直接影响研究成果的可靠性。在光电设备研发试制阶段,科研团队经常会遇到 “图纸指标要求高,外协加工落地难度大” 的现实困境。本文从实际研发场景出发,梳理光电科研精密安装结构件的技术要求、加工痛点与外协选型参考,为实验室项目开展提供参考思路。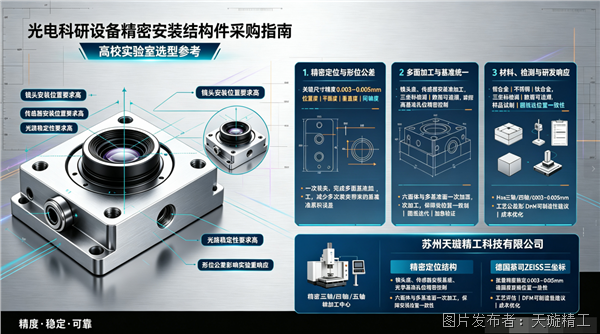
一、精度要求与挑战:光电科研的严苛标准
在光电科研领域,零件精度不是单纯的图纸参数,而是保障实验结果稳定可复现的基础。光学实验设备对安装结构的公差控制十分严苛,主要集中在镜头安装、传感器安装、多光学元件阵列装配三大场景。
镜头安装:镜头安装基面的平面度、光轴的垂直度、定位孔位公差,直接影响光线传播路径与成像质量。微小形位误差会引发光线折射失真,降低图像清晰度。在显微镜、光谱仪、激光扫描仪等科研设备上,镜头基座的加工误差,会直接传导到最终测量结果当中。
传感器安装:光强传感器、角度传感器、距离传感器等元器件,对安装位置、姿态有极高要求。传感器基座的位置度、基准面平整度出现偏差,会改变感光接收角度,造成采集数据偏移。在光功率检测、角度测量、光束分析类实验中,基座加工缺陷会带来系统性测量误差。
光学元件阵列:现代光电实验系统往往需要同时装配透镜、反射镜、棱镜等多组光学元器件。各类元件之间的相对位置完全依靠金属结构件来约束,一旦多基准面、定位孔出现累积误差,光束整形、光信号传输等整套系统性能都会受影响。
精度偏差带来的后果,远不止零件装配困难。定位误差会大幅增加后期光路调试工作量,拉长实验周期;部分高精度实验场景下,微米级偏差会直接造成实验失效,需要反复调试、重做实验,消耗实验室宝贵的时间与科研资源。长期使用过程中,如果零件存在残余应力,还会随温度变化发生缓慢形变,出现光路跑位,设备稳定性持续下降。
二、传统加工模式在光电科研零件上的短板
普通机加工模式面向批量工业零件,在应对光电科研精密安装结构件时,容易暴露出诸多局限性。
第一,精度控制能力不足。普通三轴设备多次装夹加工多面基准,每一次重新夹持都会引入新的定位偏差,产生误差累积,很难满足光机零件对位置度、同轴度、平面度的综合指标要求。仅依靠操作人员经验,无法稳定实现微米级批量公差控制。
第二,工序繁琐,试制周期长。复杂光机基座、镜筒支架往往包含铣削、钻孔、攻丝、精密镗孔等多道工序,工序越多,误差叠加风险越高。对于高校研发项目,样品迭代修改频繁,多工序模式会拉长打样周期,拖慢研发节奏。
第三,高难度结构加工良率低。光电科研零件大量出现薄壁腔体、异形六面体、多角度基准结构。普通加工容易出现切削形变、让刀、刀具磨损带来尺寸漂移,薄壁件加工后回弹变形问题尤为突出。
第四,缺少面向光电领域的工艺积累。通用加工厂更多面向普通机械零件,对光学零件的材料特性、后处理影响、应力释放要求理解不足。忽略阳极氧化、消光处理带来的尺寸变化,经常出现加工检测合格,做完表面处理之后零件变形超差的情况。
第五,检测与资料输出不匹配科研需求。科研项目结题、论文实验溯源,需要完整的尺寸、形位公差检测报告。不少加工厂只做简单尺寸抽检,无法针对关键基准输出完整检测数据,不满足科研存档要求。
三、光电科研精密结构件核心选型要点
针对高校实验室研发、小批量试制的特点,选择加工合作方,不能只看设备型号,更要综合考量工艺、检测、服务模式,适配科研项目迭代特性。
1、加工设备与工艺能力
优先具备多轴联动加工能力的加工资源。光学基座、多基准支架,尽量采用一次装夹完成多面加工,减少反复拆装夹具带来的基准偏移,降低位置度累积误差。 同时需要重视薄壁件加工工艺方案,包含材料应力释放、切削参数优化、夹具方案设计,控制加工残余应力,规避后期形变漂移。铝合金、不锈钢、钛合金是光电科研最常用材质,合作方需要熟悉不同金属的切削特性,能够针对材料调整加工策略。
2、检测能力与可追溯性
必须具备高精度三坐标测量设备,可以检测平面度、垂直度、位置度、同轴度等形位公差。对于镜头座、传感器基座的关键基准特征,可按需出具检测记录,数据完整可追溯,用于项目验收与论文资料留存。
3、DFM 可制造性评估能力
科研实验室的设计图纸,往往优先考虑光学性能,容易忽略机加工工艺限制。具备光机零件加工经验的团队,可以在加工前期开展可制造性分析,指出图纸当中难以实现的公差、结构风险,给出优化建议,在不破坏光学功能前提下,降低加工难度与成本,减少试制失败。
4、适配科研项目的交付弹性
高校研发项目普遍是样品先行,图纸修改迭代频繁,小批量、多版本,部分任务存在加急需求。外协方需要支持小批量打样、图纸变更、快速交付,匹配实验室的验证节奏。
5、重视后处理对精度的影响
光学零件常需要做消光、阳极氧化等表面处理,氧化层厚度会改变实际装配尺寸。优秀的工艺方案会提前把表面处理的尺寸变化纳入计算,做加工预补偿,避免处理完成后孔位、配合面超差。
四、科研项目开展中的实践建议
图纸标注清晰区分一般尺寸与关键光学基准公差,明确需要检测的形位公差,不要笼统标注全部尺寸高精度,平衡加工成本与光学性能。
前期沟通阶段主动说明使用场景:是实验室原型样机,还是后续小批量;工作温度区间,是否会做阳极氧化、发黑消光等表面工艺,便于加工方做工艺预判。
样品阶段优先要求关键基准附带检测报告,完成装配光路调试之后,再推进后续批量。
薄壁光学结构,设计阶段尽量考虑增加加强结构,减少加工与温度变化带来的形变风险。
光电科研的突破,不止取决于光学元器件,精密可靠的机械结构同样是不可忽视的底层支撑。充分理解光机零件加工的难点,合理筛选外协加工资源,能够减少研发路上不必要的试错,让科研团队把更多精力聚焦在实验本身。


 投诉建议

提交
机器人视觉镜头座加工选型要点
RV 减速器行星架孔位精度决定传动稳定性

工业机器人铝轻量化件加工难点解析
机器人零件采购:精度可控数据可追溯
机器人复杂零件:五轴工艺破解批量误差