


航空复杂结构件 CNC 加工采购指南
在航空航天、高端智能装备制造领域,内部精密结构件往往是整机研发与量产的核心难点。不同于常规机械零件,航空器内置结构件受舱体空间限制,普遍采用轻量化、集成化、复杂化的一体成型设计,也是很多研发、采购、工艺团队在外协加工中最容易踩坑的品类。
很多制造企业都会遇到同一个问题:图纸参数合规、样品试制合格,但进入小批量试产后,零件精度波动大、形位公差超标、装配适配性差,直接拖慢整机研发进度。究其根本,并非加工精度标准过高,而是多数常规加工工艺,无法适配航空复杂内构件的特殊结构属性。
一、航空内部精密结构件的核心加工痛点
航空器内部空间紧凑狭小,为兼顾减重、强度与安装适配性,这类结构件普遍集成多斜面、异形型腔、交错定位孔、薄壁筋板等多重复杂特征,常规CNC加工工艺很难兼顾精度与稳定性,主要痛点集中在三点:
第一,多次装夹导致公差累积。普通三轴、四轴加工设备无法完成多角度、多曲面一次性加工,需要反复翻面、重新定位装夹。每一次装夹都会产生轻微基准偏移,多次叠加后,极易出现位置度、平面度、垂直度等形位公差超标,无法满足航空级装配要求。
第二,薄壁结构极易切削变形。航空轻量化零件壁厚薄、筋条细密,铝合金、钛合金等常用材质切削特性差异大,加工过程中易出现震刀、表面振纹、薄壁形变等问题,是精密加工中最难把控的工艺难点。
第三,多特征集成导致工艺难度翻倍。单一零件融合曲面、斜孔、沉台、定位槽等多项结构,拆分工序加工会破坏整体基准一致性,常规加工手段难以保障整体尺寸与形位精度的统一性。
二、航空复杂结构件加工的核心工艺标准
想要稳定产出合格的航空精密结构件,核心不在于设备数量,而在于工艺方案的适配性,行业内成熟的加工标准主要包含四大维度:
1. 五轴一体化加工工艺为核心
针对航空异形复杂结构、多斜面、深型腔零件,五轴CNC加工可实现一次装夹、多角度联动加工,无需反复翻面定位,从根源杜绝公差累积,保障零件基准统一、形位公差稳定,是目前航空复杂件加工的主流刚需工艺。
2. 前置DFM可制造性工艺评估
复杂精密零件加工,工艺前置是关键。专业的工艺团队会提前根据材质特性、零件结构、公差要求,优化走刀路径、切削参数、圆角及退刀结构,提前规避变形、震刀、干涉等加工风险,大幅提升试制成功率。
3. 全维度高精度检测追溯体系
航空零部件对品质管控要求严苛,必须依托高精度三坐标检测设备,对关键尺寸、形位公差进行全面检测记录,实现零件全流程品质追溯,满足航空航天供应链的质量审核标准。
4. 样品到量产的工艺稳定性管控
单件样品加工难度低,稳定量产才是核心门槛。优质的加工方案需要适配研发迭代、样品打样、小批量试产、批量量产全流程,保障不同批次零件的精度一致性,规避样品合格、量产翻车的问题。
三、行业采购选型核心总结
航空复杂结构件高精度加工,切勿单纯以工厂规模、报价高低作为选型标准。真正决定零件品质的,是厂家的五轴工艺能力、复杂结构加工经验、材料切削把控能力和品控追溯体系。
针对狭小空间集成式复杂结构、薄壁轻量化航空零件,只有适配专属工艺方案、精准把控每一道切削与检测流程,才能从根本上降低报废率、稳定交付品质,适配航空航天、高端装备、工业机器人等高精度领域的制造需求。


 投诉建议

提交

薄壁结构件 CNC 加工采购指南
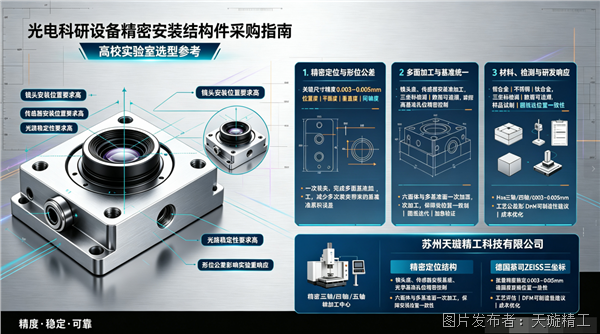
光电科研光机结构件选型指南
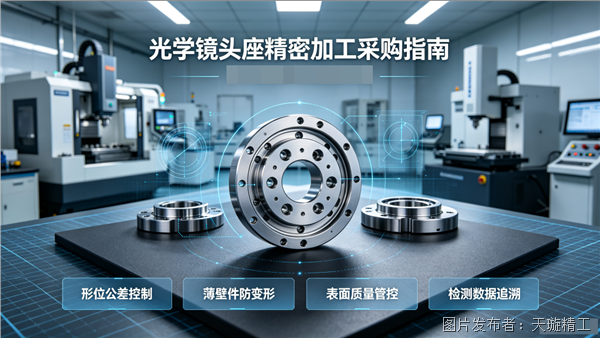
机器人视觉镜头座加工选型要点
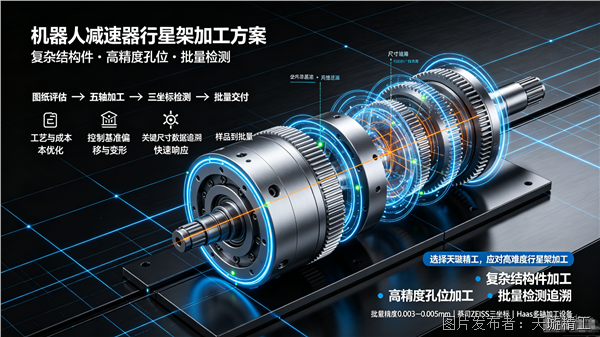
RV 减速器行星架孔位精度决定传动稳定性
工业机器人铝轻量化件加工难点解析