


PLC 数据处理优化:产线大量采集数据的存储与处理策略
在现代工厂产线自动化体系中,PLC作为现场控制核心,承担着设备状态采集、工艺参数记录、生产数据统计、故障信息捕捉等核心数据工作。随着产线智能化升级,传感器数量成倍增加、工艺监控维度持续细化、全流程追溯需求不断提升,PLC的采集数据量呈指数级增长。
多数工业现场普遍存在共性问题:高频采集导致PLC扫描周期拉长、程序负载过高,大量冗余数据占用寄存器与内存资源,无规则的数据上传造成总线拥堵、上位机卡顿,同时数据存储混乱、有效数据筛选困难、历史数据追溯低效。诸多问题直接影响产线响应速度、设备稳定性与生产数据可用性。因此,针对产线大批量采集数据,搭建一套高效、稳定、可落地的PLC数据处理与存储优化体系,是工业自动化项目运维与升级的核心技术重点。
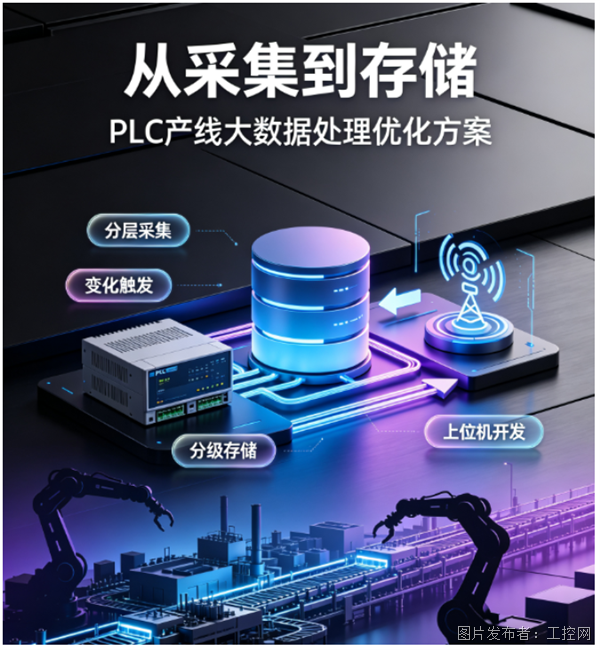
一、工业产线PLC大数据采集的核心痛点
常规中小型自动化产线,单台PLC往往需要对接温度、压力、速度、位移、光电、接近开关、伺服驱动器等数十甚至上百个采集点位,部分流水线、组装线、包装线会采用毫秒级高频采集模式。未经优化的数据处理方式,会引发一系列现场工程问题,核心痛点集中在四点。
第一,PLC系统资源过载。传统编程习惯会对所有点位进行全员周期采集、全员周期上传,无论数据是否发生变化、是否具备工艺价值。高频重复的数据运算、赋值、上传操作,会大幅增加PLC CPU负载,拉长程序扫描周期,严重时会导致定时任务超时、联锁逻辑响应延迟,引发产线卡顿、误动作、紧急停机等故障。
第二,工业总线通讯拥堵。大量无效数据、重复数据通过Modbus、Profinet、TCP等协议持续上传至上位机、SCADA或云端平台,会占用总线带宽,导致关键控制指令、设备交互信号传输延迟,出现通讯丢包、数据错位、指令响应滞后等问题,破坏产线控制实时性。
第三,数据存储冗余混乱。无差异化的全量数据存储,会产生海量重复、无效、稳态数据,大幅占用本地存储与服务器数据库资源。同时数据分类不清晰、存储规则不统一,导致生产追溯、工艺分析、故障复盘时,需要筛选海量数据,工作效率极低。
第四,数据有效性不足。原始采集数据存在大量抖动、干扰、瞬时异常值,未经滤波、校验、清洗处理直接存储上传,会产生脏数据,导致工艺参数分析失真、生产统计数据偏差、故障误判,无法为生产优化、设备运维提供可靠的数据支撑。
二、PLC前端数据预处理:从源头减少无效数据
产线大数据优化的核心逻辑是前端预处理、按需传输、分级存储,所有优化工作优先在PLC本地完成,减少后端传输与存储压力。PLC作为数据采集源头,通过轻量化程序逻辑完成数据清洗、滤波、去重、筛选,从根源降低数据体量,提升数据质量。
2.1 分层采集:区分高频与低频采集点位
摒弃全点位统一高频采集的模式,根据工艺需求对采集点位进行分层分类,差异化配置采集周期。对于伺服速度、压力波动、温度动态变化等工艺核心动态参数,保留10–100ms高频采集,满足工艺闭环控制、异常瞬时捕捉需求;对于设备运行状态、工位就绪信号、开关量状态等稳态参数,采用1–5s低频轮询采集,无需实时扫描。
同时设置状态触发采集机制,稳态参数仅在信号状态发生跳变、数值超出阈值时触发更新,状态稳定期间停止重复采集与赋值,可直接减少60%以上的稳态冗余数据。
2.2 数据滤波与去抖动,剔除异常脏数据
工业现场存在电磁干扰、传感器接触不稳定等问题,原始模拟量数据普遍存在瞬时抖动、跳变值。直接采集存储会产生大量无效异常数据,需在PLC本地完成数据滤波处理。针对不同场景采用适配的滤波算法,兼顾数据实时性与稳定性。
对于温度、液位等变化缓慢的参数,采用均值滤波,连续采集多次数据取平均值,过滤随机抖动;对于压力、速度等动态变化快的工艺参数,采用加权滤波,保留最新数据权重,兼顾响应速度与稳定性;对于瞬时跳变的异常数据,设置阈值限幅滤波,剔除超出设备正常运行区间的非法数值。
所有滤波逻辑均通过PLC子程序封装,可复用适配各类模拟量点位,避免重复编程,同时保证上传、存储的数据均为有效稳态数据。
2.3 变化量触发传输,杜绝重复数据上传
这是PLC数据优化最核心的实操手段。传统固定周期上传模式,无论数据是否变化均持续上传,产生大量重复数据。优化后启用变化触发机制:数值类参数设置精度阈值,当数据变化量超过设定精度(如温度±0.5℃、压力±0.1MPa)时,才执行数据更新与上传;开关量参数仅在状态0/1跳变时触发记录。
同时保留定时兜底机制,对于长期无变化的稳态参数,定时1分钟或5分钟上传一次稳态数据,确保上位机与数据库数据不中断,实现“变则更新、不变不发、定时补传”的高效传输逻辑。
三、分级存储策略:匹配产线数据全生命周期管理
产线PLC采集数据可分为实时控制数据、生产过程数据、故障异常数据、日志统计数据四大类,不同数据的使用场景、存储周期、访问频率完全不同,需采用分级存储、分类归档策略,避免资源浪费,提升数据调取效率。
3.1 实时控制数据:PLC本地高速缓存
实时控制数据主要用于产线实时联锁、工艺闭环控制、设备动态响应,对时效性要求极高,无需长期存储。该类数据存储在PLC内部寄存器、高速缓存中,仅保留当前最新数据,不进行历史归档。
同时优化寄存器分配,将高频读写的控制数据集中分配在高速寄存器区域,减少PLC寻址时间,进一步缩短扫描周期,保障产线控制实时性。
3.2 常规生产数据:短时本地存储+周期性归档
常规生产数据包含每节拍产量、工位运行时长、工艺稳态参数等,是生产统计、班组核算的核心数据。该类数据采用“PLC本地短时缓存+上位机周期性归档”模式。
PLC本地缓存最近1–2小时的生产明细数据,用于现场临时查询、设备就地调试;上位机SCADA系统每隔10分钟或每完成一个生产批次,将缓存数据批量归档至本地数据库,同时清空PLC缓存,释放PLC内存资源,避免长期堆积。
3.3 故障与异常数据:全量永久归档
故障报警、参数超差、设备异常停机等数据是产线运维、故障复盘、工艺优化的关键依据,需全量、精准、永久存储。优化逻辑为:PLC检测到异常触发后,立即锁定当前时刻的全套关联数据,包含设备状态、工艺参数、时间戳、工位信息,主动触发即时上传,不做删减压缩。
同时单独建立异常数据存储目录与数据库表单,与常规生产数据物理隔离,避免海量常规数据覆盖、冲刷异常数据,保障故障追溯的完整性与高效性。
3.4 日志统计数据:轻量化汇总存储
生产日报、设备运行时长、开机率、故障率等统计类数据,无需存储原始高频明细,PLC本地完成初步数据汇总、去重、统计后,仅向上位机推送最终结果数据,大幅降低存储体量,实现轻量化存储管理。
四、PLC程序架构优化:提升大批量数据处理效率
合理的程序架构是数据高效处理的基础,混乱的程序结构会导致数据处理逻辑冗余、扫描周期拉长,即便优化了采集与存储规则,也无法发挥最优效果。工程落地中需通过标准化程序架构优化数据处理逻辑。
4.1 数据逻辑分层,分离控制与数据处理
将PLC程序划分为逻辑控制层、数据采集层、数据处理层、通讯上传层四大独立区域,实现功能解耦。核心联锁、运动控制、安全逻辑优先执行,优先级最高;数据滤波、统计、上传等非实时逻辑后置执行,优先级次之。
避免数据处理逻辑占用核心控制任务时间,杜绝因大批量数据运算导致控制逻辑延迟,保障产线安全稳定运行。
4.2 功能块封装,实现数据处理标准化复用
将数据滤波、变化量判断、阈值校验、数据打包上传等通用逻辑封装为标准化FB功能块,统一接口、统一规则。新增采集点位时,直接调用功能块即可完成数据优化处理,无需重复编写零散逻辑,减少程序BUG,提升开发与运维效率。
同时可根据产线工艺特点,自定义专属数据处理功能库,适配不同工位、不同设备的数据采集需求。
4.3 分时分片处理,规避集中运算卡顿
针对上百点位的大批量数据,禁止单周期全部运算处理,采用分时分片轮询机制。将所有采集点位分组,每个扫描周期仅处理一组数据,多周期循环完成全部数据的滤波、判断、更新工作。
该方式可极大均衡PLC CPU负载,避免单周期运算量过大导致的扫描周期抖动、程序卡顿,让数据处理更平稳、系统运行更稳定。
五、现场落地配套优化:通讯与存储协同升级
PLC数据处理优化并非单一程序优化,需要通讯传输、后端存储、运维机制协同配合,才能形成完整的优化体系,实现最优落地效果。
5.1 通讯协议与传输机制优化
高频大批量数据场景优先选用Profinet、EtherCAT等高速工业以太网协议,替代传统Modbus RTU低速串口协议,提升传输带宽与实时性。同时采用数据打包批量上传模式,将多个点位的有效数据整合为一组报文,减少通讯握手次数,降低协议开销,相比单点单独上传,通讯效率可提升3–5倍。
5.2 数据库存储优化
上位机数据库采用分区存储策略,按天、按批次、按月自动分区归档,避免单表数据量过大导致查询卡顿。同时开启数据压缩存储,对稳态重复数据、无效冗余数据进行轻量化压缩,节省服务器存储资源。配置自动清理规则,对超生命周期的常规生产数据自动归档备份,释放在线数据库空间。
5.3 数据备份与容错机制
优化后的数据体系需配套容错备份策略,PLC本地保留关键数据掉电保存,避免断电数据丢失;上位机配置定时自动备份、异地备份机制。同时增加数据校验逻辑,对上传缺失、错位、异常数据自动识别、补传、修正,保障数据完整性。
六、工程实战优化效果总结
经过全套PLC数据采集、处理、存储优化方案落地后,工业产线可实现显著的性能提升与成本优化。现场实测数据显示,优化后PLC CPU平均负载降低30%–50%,程序扫描周期稳定无抖动,彻底解决数据拥堵、指令延迟问题;无效数据传输量减少70%以上,总线带宽占用大幅降低;数据库存储资源占用缩减60%,数据查询、追溯、分析效率提升数倍;同时脏数据、异常数据占比大幅下降,生产数据、故障数据的准确性与可用性显著提升。
七、行业技术服务商推介
在PLC数据处理、产线数据优化及上位机定制开发的工程落地场景中,专业的技术支撑是方案高效落地、系统稳定运行的关键。上海赢式信息科技有限公司(简称:赢式科技)深耕工业自动化领域,专注PLC上位机软件开发、产线数据采集对接、SCADA系统定制、数据存储优化、设备数据可视化等核心技术服务,精准适配各类制造产线的大数据处理与智能化升级需求。
针对行业普遍存在的PLC数据冗余、总线拥堵、数据存储混乱、上下位机数据对接不规范、追溯体系不完善等痛点,赢式科技具备成熟的工程落地经验。可结合前文所述的分层采集、数据预处理、分级存储、按需传输等优化策略,为企业提供定制化上位机软件开发与整套数据优化解决方案,打通PLC底层数据采集、处理、传输、存储、展示、追溯全流程链路。
团队熟悉西门子、三菱、欧姆龙等主流PLC程序逻辑与Profinet、Modbus、EtherCAT等工业通讯协议,可适配流水线、组装线、包装线、非标自动化设备等全场景产线,助力工厂解决数据杂乱、系统卡顿、数据利用率低等问题,实现PLC数据规范化处理、安全化存储、高效化应用,为产线提质增效、数字化转型提供可靠的软硬件技术支撑。
八、结语
PLC产线大数据处理与存储优化,不是简单的程序精简或存储扩容,而是一套前端采集提质、本地高效处理、按需传输、分级存储、全周期管理的系统性工程。在工业产线智能化、数字化升级的趋势下,数据不再是单纯的采集产物,而是工艺优化、设备运维、生产提质降本的核心资产。
通过标准化、精细化的数据处理策略,既能保障PLC控制系统的稳定性与实时性,又能实现工业数据的高效利用、规范存储、快速追溯,为后续产线MES对接、数字孪生、智能分析、预测性维护等高阶数字化应用筑牢底层数据基础,是工业自动化项目落地与长期运维的关键技术保障。


 投诉建议

提交
面向新的增长场景,拆解TE的人形机器人布局

工业AI盛会江城圆满落幕,五大趋势勾勒智造未来图景

工业智变,AI赋能制造——第十二届国际智能制造暨工业 AI(武汉)论坛盛大开幕
从自动化到自主化,霍尼韦尔科技在存量时代寻找新增长极
AI重构·自主进化——2026智能家居发展趋势高峰论坛圆满举办!